精益布局如何帮工厂"挤"出30%的效率?
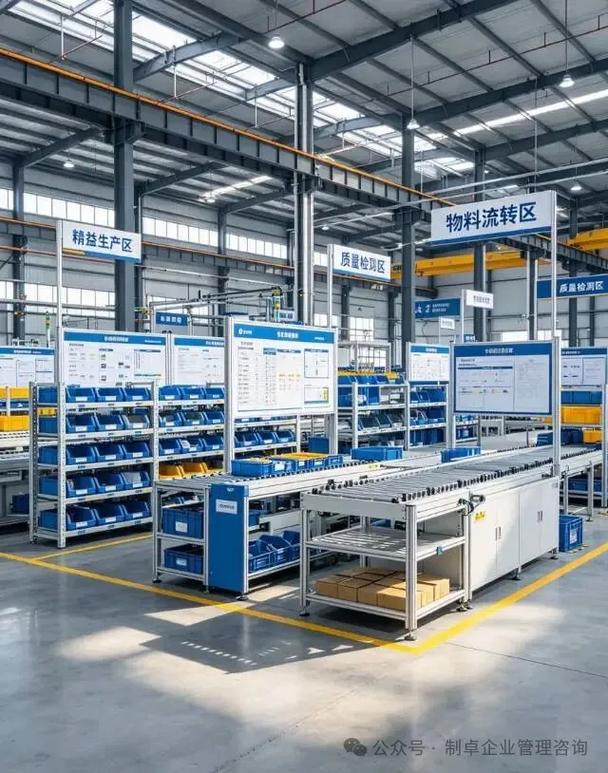
在制造业竞争日益激烈的今天,效率提升已成为企业生存和发展的关键。许多工厂管理者发现,即使引入了先进设备、加强了员工培训,整体效率依然难以突破瓶颈。问题往往出在一个被忽视的环节——工厂布局。传统布局往往基于经验或设备功能分区,导致物流路径冗长、在制品堆积、人员走动频繁。而精益布局,正是从空间和流程的角度,帮助企业“挤”出高达30%的效率提升。
一、为什么布局能“挤”出效率?
精益生产的核心是消除浪费。工厂中常见的七大浪费——搬运、库存、动作、等待、过量生产、过度加工、缺陷——大部分都与布局直接相关:
- 搬运浪费:设备相距太远,物料来回穿梭。
- 动作浪费:操作员需转身、弯腰、行走取料。
- 等待浪费:前后工序脱节,在制品堆积。
- 库存浪费:为应对物流不畅而设置大量线边库存。
合理的精益布局,能将这些隐藏的浪费“挤”出去,让流动更顺畅,效率自然提升。
二、精益布局的四大原则
1. 按工艺顺序布局(而非按设备功能)
传统工厂常将车床、铣床、钻床集中摆放,导致零件在不同车间反复搬运。精益布局则按产品加工顺序排列设备,形成“单件流”或“连续流”,大幅缩短搬运距离。
2. 细胞化生产(U型布局)
将不同设备组合成U型生产单元,一名或少数操作员可兼顾多台设备,实现“一人多机”。U型布局使入口和出口靠近,方便信息传递和问题快速响应。
3. 缩小设备占地,减少在制品
通过小型化、柔性化的设备,减少每台设备旁的在制品存放空间,强迫流动。将线边库存降至最低,暴露问题并推动改善。
4. 人机分离与步行距离最短
将操作员的操作区域与设备加工区域分离,使设备自动运行时人员可离开去做其他工作。将常用工具、物料放在触手可及之处,消除行走和弯腰动作。
三、精益布局的实施步骤
第一步:现状价值流分析
绘制当前价值流图(VSM),识别物料流动路径、在制品数量、搬运距离和时间。用“意大利面条图”直观展示人员和物料的移动轨迹,发现迂回和交叉。
第二步:确定生产节拍与需求
根据客户需求计算节拍时间(Takt Time),明确每个工序的理论产能,找出瓶颈工序。
第三步:设计精益布局方案
结合工艺顺序、设备尺寸、人员配置,设计新的布局方案。常用工具包括:
- 关系图:分析工序间物流强度。
- 空间布置图:模拟新布局的可行性。
- 标准化作业组合表:平衡各工序作业时间。
第四步:试点与验证
选择一条生产线或一个产品族进行试点,收集效率、在制品、搬运距离等数据,与改善前对比。通常,试点线可实现:
- 搬运距离减少50%以上
- 在制品减少70%
- 生产周期缩短30%
- 人均效率提升20%-30%
第五步:全面推广与持续改进
将成功经验复制到其他生产线,并建立日常改善机制,利用PDCA循环不断优化布局。
四、案例:某电子厂如何通过精益布局提升30%效率
某电子厂生产电源适配器,原布局为功能式:插件、焊接、测试、包装四个车间独立,每天搬运次数达200次,在制品库存够用3天。实施精益布局后:
- 将四个工序整合为一条U型生产线,间距缩短至5米内。
- 采用小型传送带连接,实现单件流。
- 线边库存降至2小时。
结果:生产周期从3天缩短至4小时,人均产出提升32%,场地面积节省40%,搬运人员减少3人。
五、精益布局的常见误区与对策
| 误区 | 对策 |
|------|------|
| 盲目照搬U型布局,不考虑产品特性 | 根据产品族和产量进行成组技术分析,选择合适布局 |
| 忽视设备柔性,无法适应产品变化 | 优先选择小型、可移动、易调整的设备 |
| 只改布局不改流程,效果昙花一现 | 同步推行标准化作业、快速换模、全员生产维护 |
| 未考虑员工习惯,遭抵触 | 让员工参与设计,培训多能工,建立激励机制 |
##
精益布局不是简单地移动设备或画几张图,而是以流动为出发点,通过系统性地消除搬运、等待和库存浪费,让效率从厂房空间中“挤”出来。30%的效率提升并非天方夜谭,而是众多工厂实践验证的结果。如果你的工厂正面临效率瓶颈,不妨从布局诊断开始,踏上精益之旅。
企业管理咨询顾问提示:精益布局的落地需要跨部门协作和数据分析支持。如需专业辅导,建议邀请精益咨询团队进行现场诊断,制定分阶段实施方案,确保改善效果可持续。
如若转载,请注明出处:http://www.tianruiyinhe.com/product/28.html
更新时间:2026-10-05 21:25:53